Artykuł sponsorowany
Dlaczego dobór powłoki i materiału decyduje o trwałości siłownika po remoncie
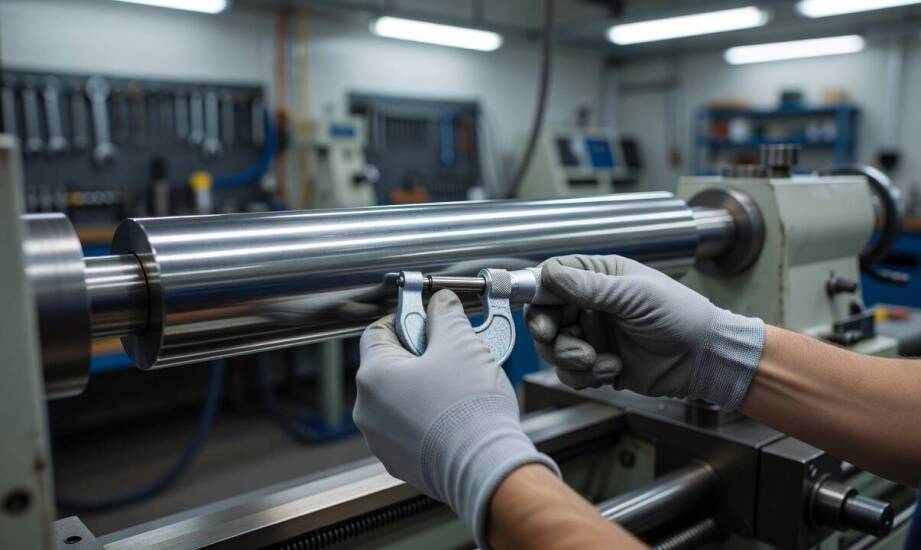
Siłowniki hydrauliczne często wracają do intensywnej pracy po naprawie, by po kilku tygodniach ponownie ulec awarii. Szybka utrata szczelności, zatarcia prowadnic czy wycieki oleju nie zawsze wynikają z błędów montażowych lub zastosowania tanich uszczelnień. Główną przyczyną przedwczesnego zużycia bywa pominięcie precyzyjnego doboru materiału i powłoki ochronnej podczas odbudowy podzespołów. Bez właściwego dopasowania warstwy zewnętrznej do rygorystycznych warunków eksploatacji, kluczowe elementy maszyny błyskawicznie ulegają degradacji. Pobieżne usunięcie awarii to jedynie maskowanie problemu i prosta droga do kolejnych, niezwykle kosztownych przestojów sprzętu budowlanego lub przemysłowego.
Mechanizmy zużycia a metody regeneracji
Każdy element układu hydraulicznego pracuje pod innym rodzajem obciążenia i wymaga odmiennego podejścia inżynieryjnego. Tłoczysko nieustannie wysuwa się i chowa, przez co narażone jest bezpośrednio na kontakt z otoczeniem, uderzenia mechaniczne oraz skrajne zmiany temperatur. Cylinder wewnętrzny podlega z kolei ogromnym naciskom cieczy roboczej i powolnemu ścieraniu przez pierścienie prowadzące umieszczone na tłoku. Szkodliwe działanie wykazuje tu również kawitacja oraz mikrocząsteczki zanieczyszczeń krążące w oleju. Prowadnice i dławice zużywają się natomiast na skutek obciążeń bocznych, mikroskopijnych wibracji uderzeniowych i wchłaniania brudu z zewnątrz.
Przywrócenie pełnej sprawności wymaga zastosowania odpowiednich technik obróbki powierzchniowej. Hartowanie indukcyjne zwiększa twardość rdzenia metalu, co chroni element przed głębokimi odkształceniami przy gwałtownych skokach ciśnienia w układzie. Chromowanie techniczne tworzy z kolei twardą barierę galwaniczną odporną na tarcie i korozję, doskonale sprawdzającą się na wygładzonych powierzchniach tłoczysk. Azotowanie jonowe poprawia odporność na zużycie zmęczeniowe bez zmiany pierwotnych wymiarów detalu i eliminuje ryzyko wystąpienia kruchości wodorowej. Natrysk cieplny pozwala natomiast na precyzyjne nakładanie ekstremalnie twardych stopów oraz węglików. Technologia ta przywraca nominalne wymiary w miejscach krytycznego wytarcia, unikając jednocześnie wprowadzania szkodliwych naprężeń cieplnych do materiału bazowego.
Wpływ środowiska pracy na dobór powłok
Maszyny budowlane, przemysłowe i rolnicze funkcjonują w skrajnie różnych środowiskach. Różnice te bezpośrednio determinują wymagania wobec nakładanych powłok. Koparki pracujące w kamieniołomach czy ładowarki na placach budowy zmagają się z wszechobecnym pyłem, żwirem i uderzeniami gruzu. Zespoły te wymagają nakładania pogrubionych, wielowarstwowych powłok chromowych, zdolnych znieść kontakt z ostrymi odłamkami. W rolnictwie głównym zagrożeniem jest wszechobecna wilgoć, błoto oraz agresywne chemikalia pochodzące z nawozów sztucznych. W takich maszynach znacznie lepiej sprawdza się głębokie azotowanie lub wykorzystanie specjalistycznych stopów stali nierdzewnej, całkowicie odpornych na wżery korozyjne. Zmechanizowany sprzęt w halach przemysłowych funkcjonuje wprawdzie w stabilnym mikroklimacie, ale wykonuje miliony powtarzalnych cykli na dobę. W tych warunkach kluczowa staje się maksymalna odporność na zmęczenie materiału.
Zrozumienie wyżej opisanych różnic to absolutna konieczność, gdy planuje się rzetelny remont siłowników hydraulicznych. Błędna decyzja materiałowa pociąga za sobą lawinę problemów technicznych. Zastosowanie zbyt miękkiej warstwy ochronnej skutkuje szybkim porysowaniem gładzi przez drobiny piasku przepuszczone przez zgarniacze zewnętrzne. Uszkodzona, chropowata powierzchnia dosłownie ścina uszczelnienia gumowe i poliuretanowe, co powoduje natychmiastowe wycieki oleju hydraulicznego i niebezpieczny spadek ciśnienia. Zwiększone opory ruchu obciążają pompę główną, prowadząc do wyższego zużycia paliwa i przegrzewania cieczy roboczej. W efekcie maszyna traci siłę udźwigu, ramiona zaczynają samoczynnie opadać, a cały mechanizm wymaga kolejnej, inwazyjnej interwencji serwisowej.
Precyzyjna obróbka gwarantuje ciągłość pracy
Trwałość komponentu po zakończonej naprawie zależy od pełnej zgodności między mechanizmem zużycia, naturalnym środowiskiem pracy a fizykochemicznymi właściwościami warstwy ochronnej. W praktyce firmy Reanimator z Wrocławia proces odbudowy elementów opiera się na zaawansowanej obróbce skrawaniem CNC, pozwalającej na idealne przygotowanie powierzchni przed nałożeniem powłoki. Dokładne toczenie i frezowanie uszkodzonych rur cylindrów oraz tłoczysk gwarantuje odtworzenie osiowości oraz odpowiedniej chropowatości bazowej, co determinuje prawidłowe osadzenie uszczelnień.
Rozpoznanie pierwotnych przyczyn awarii umożliwia dobranie metody regeneracji skutecznie zabezpieczającej detal przed ponownym zatarciem. W sytuacjach skrajnych, gdy oryginalne podzespoły uległy nieodwracalnemu zniszczeniu, produkcja nowych części od podstaw przy zachowaniu restrykcyjnych tolerancji wymiarowych stanowi jedyne wyjście. Precyzyjnie zregenerowany siłownik nierzadko przewyższa żywotnością rozwiązania fabryczne, ponieważ jego parametry zostają celowo dostosowane do rzeczywistych obciążeń terenowych. Właściwy dobór gatunku stali w połączeniu z rygorystyczną kontrolą mikrometryczną zapewnia bezawaryjność całego układu na kolejne lata intensywnej pracy.
Kategorie artykułów
Polecane artykuły

Usuwanie kamienia nazębnego – dlaczego warto robić to w renomowanym gabinecie stomatologicznym?

Jak stabilność ogniska i jakość krawędzi w laserze światłowodowym wpływają na ekonomikę produkcji seryjnej

Jak czytać zakres ochrony w polisie przed wyjazdem na urlop
