Artykuł sponsorowany
Jak budowa źródła światłowodowego wpływa na stabilność cięcia metali w długich seriach
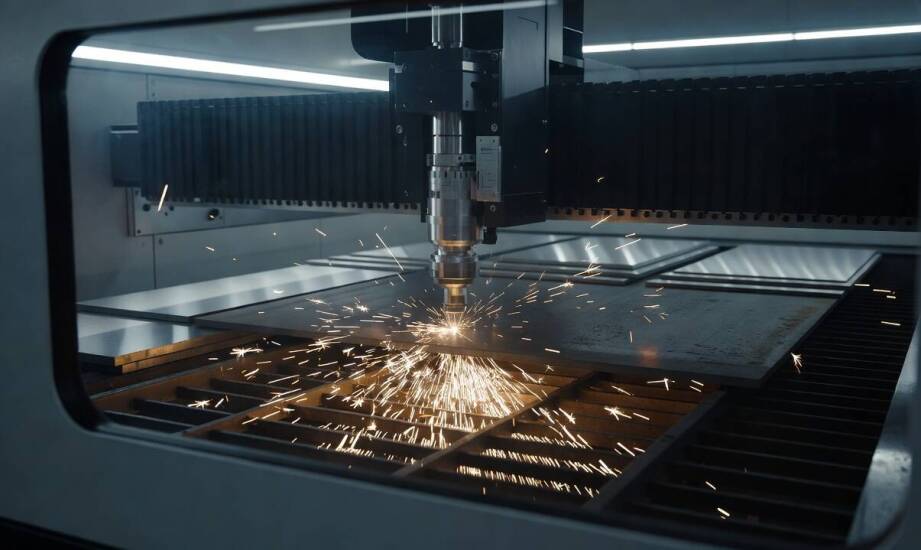
W produkcji seryjnej detali metalowych nawet niewielkie wahania parametrów źródła lasera potrafią zaburzyć jakość całej partii elementów. Przedsiębiorstwa z branży motoryzacyjnej, lotniczej i przemysłu ciężkiego oczekują powtarzalnych rezultatów przez wiele godzin ciągłej pracy. Zmiana parametrów wiązki w trakcie cięcia przekłada się na nierówne krawędzie, powstawanie gradu oraz utratę ścisłych tolerancji wymiarowych. Przemysłowe technologie cięcia muszą zatem eliminować zjawisko dryftu termicznego i wahań mocy wyjściowej. Nowoczesne systemy opierają się na zaawansowanej architekturze światłowodowej, która ujednolica rozkład energii w ognisku. Stabilność źródła światłowodowego to fundament bezawaryjnej pracy w długich cyklach produkcyjnych. Dzięki wyeliminowaniu ruchomych elementów optycznych z drogi rezonatora układ wykazuje dużą odporność na drgania mechaniczne występujące w halach. Utrzymanie stałej jakości obróbki wymaga jednak precyzyjnego zaprojektowania samego włókna aktywnego.
Przeczytaj również: Wzór użytkowy a konkurencja: jak zabezpieczyć swoje pomysły?
Konstrukcja światłowodu i fizyka generowania stabilnej wiązki
Źródło lasera fiber opiera się na elastycznym włóknie krzemionkowym. Jego centralnym punktem pozostaje rdzeń aktywnie domieszkowany jonami iterbu (Yb3+). Zastosowanie tego konkretnego pierwiastka zapewnia optymalną emisję promieniowania w zakresie 1000–1100 nm. Domieszkowanie iterbem wyróżnia się niskim defektem kwantowym rzędu zaledwie 10 procent, co drastycznie ogranicza ilość ciepła uwalnianego wewnątrz rezonatora. Geometria włókna przyjmuje najczęściej konstrukcję podwójnej otoczki. Rdzeń aktywny otoczony jest tam specjalną powłoką wewnętrzną o wysokiej aperturze numerycznej, która skutecznie prowadzi światło pompujące ze sprzężonych diod. Kształty otoczki wewnętrznej, takie jak formy ośmiokątne, wymuszają chaotyczne odbicia promieni, co potęguje całkowitą absorpcję energii przez aktywny materiał.
Przeczytaj również: Jak dostosować produkty z laminatu do indywidualnych potrzeb klientów w różnych sektorach przemysłu?
Inżynierowie stale udoskonalają strukturę optyczną w celu maksymalizacji wydajności systemów tnących. Wprowadzana w najnowszych modelach nanorodowa struktura rdzenia tworzy płaski profil współczynnika załamania światła i poszerza pole modu. Te precyzyjne modyfikacje decydują o parametrze jakości wiązki, który w trybie jednomodowym oscyluje wokół idealnej jedności (M2). Doskonała charakterystyka wiązki gwarantuje ogromną gęstość mocy skupionej w mikroognisku cięcia. Nawet minimalna zmiana stężenia domieszki lub różnica w średnicy rdzenia zauważalnie modyfikuje parametry całego układu. Dobrze zestrojona wycinarka laserowa fiber wykorzystuje te właściwości do idealnego oddzielania materiału bez przerw na kalibrację procesu. Precyzyjna architektura włókna minimalizuje wewnętrzne straty optyczne i stabilizuje parametry cięcia podczas wielozmianowej produkcji. Równomierna dystrybucja energii zapobiega powstawaniu mikropęknięć na wycinanych krawędziach.
Przeczytaj również: Jakie są zalety wymiany walut w kantorze zamiast w serwisach online?
Kontrola termiczna układu w zastosowaniach przemysłowych
Utrzymanie wyśrubowanych parametrów wiązki polega głównie na aktywnym zarządzaniu oddawaniem ciepła w rezonatorze. Skuteczne odprowadzanie temperatury zapobiega zjawisku soczewkowania termicznego, które niebezpiecznie zniekształca profil promieniowania tnącego. Rozbudowane systemy chłodzenia wodnego nieprzerwanie nadzorują temperaturę pętli głównego źródła oraz głowicy roboczej. W zaawansowanych obiegach chłodzących temperatura cieczy kontrolowana jest z dokładnością dochodzącą do ±0,5°C, co sprawnie hamuje powolny dryft termiczny. Wyeliminowanie skoków temperatury chroni układ przed niestabilnością modów poprzecznych (TMI), a to zjawisko potrafi gwałtownie obniżyć zdolność penetracji grubej blachy. Utrzymanie bezwzględnej czystości szkieł osłonowych i soczewek kolimujących blokuje dodatkowo ryzyko ogniskowego przegrzewania optyki.
Światłowodowa technologia laserowa doskonale radzi sobie z różnorodnymi stopami, wykazując wyraźną przewagę w trudnych zadaniach obróbki. Zbliżona do mikrometra długość fali zapewnia szybką absorpcję przez stal węglową i grubą blachę nierdzewną. Obróbka materiałów refleksyjnych, do których zalicza się stopy mosiądzu czy miedzi, wymaga wdrożenia wyższych mocy i mechanizmów obrony przed promieniowaniem wstecznym. Dedykowane izolatory optyczne zabezpieczają czułe źródło przed zniszczeniem przez wracające fotony. Doświadczeni dostawcy sprzętu przemysłowego, wśród których znajduje się toruńska spółka Maszyny Polskie, prawidłowo dobierają parametry chłodzenia i bariery ochronne do planowanego obciążenia obrabiarki. Bezpieczny tor optyczny zapewnia perfekcyjną krawędź wykroju przez całą długość zmiany roboczej. Wielofazowe chłodzenie cieczą i system osłon świetlnych utrzymują stabilność gęstości mocy w każdej sekundzie pracy. Operator może dzięki temu zrezygnować z ręcznego korygowania ustawień maszyny podczas dłuższego zlecenia.
Zachowanie ciągłości procesów w zaawansowanych gałęziach przemysłu wymusza inwestycje w najtrwalsze technologie maszynowe. Budowa źródła światłowodowego zoptymalizowana pod kątem oddawania ciepła bezpośrednio podnosi niezawodność wydajnych zakładów wytwórczych. Detale lotnicze, ramy pojazdów oraz ciężkie komponenty nośne wymagają idealnej powtarzalności wymiarów podczas obróbki mechanicznej. Utrzymanie ścisłych tolerancji przy wielotygodniowej produkcji zamyka temat kosztownych odrzutów i radykalnie przyspiesza procesy spawalnicze na kolejnych stanowiskach. O przydatności technologii światłowodowej w pracy seryjnej decyduje wrodzona stabilność sprzętowa samego rezonatora i ciągły monitoring środowiska termicznego. Dopracowany układ laserowy eliminuje narosty na dolnej krawędzi blachy i utrzymuje harmonogram dostaw bez względu na stopień skomplikowania palonych wzorów.
Kategorie artykułów
Polecane artykuły

Usuwanie kamienia nazębnego – dlaczego warto robić to w renomowanym gabinecie stomatologicznym?
Gięcie blach jako etap, który decyduje o przejściu z prototypu do serii średniej
Co naprawdę zmienia geometria wkładki w wierceniu nierdzewki i jakości otworu