Artykuł sponsorowany
Jak proces wytwarzania krążnika wpływa na pracę przenośnika w długim okresie
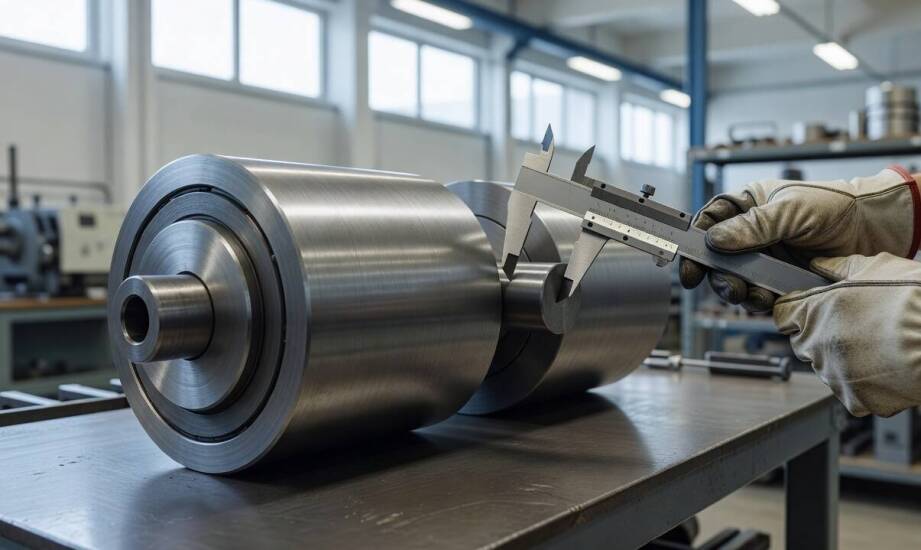
Decyzje podjęte jeszcze przed montażem krążnika w linii przenośnika przesądzają o jego zachowaniu podczas wieloletniej eksploatacji. Parametry takie jak opór toczenia, bicie promieniowe czy odporność na zanieczyszczenia wynikają bezpośrednio z doboru surowców oraz precyzji wykonania na zakładzie. Właściwe zaprojektowanie tego elementu warunkuje ciągłość pracy całego systemu transportu wewnętrznego. Awarie rolek prowadzą do uszkodzeń taśmy, nieplanowanych przestojów i zwiększonego poboru energii przez silniki napędowe. Praktyka inżynierska pokazuje, że każdy detal budowy ma merytoryczne uzasadnienie w docelowym środowisku operacyjnym. Firma Global Serwis, dostarczająca taśmy transporterowe i pasy napędowe dla przemysłu, bazuje na sprawdzonych podzespołach, aby zagwarantować stabilność ruchu ciągłego. Ścisłe przestrzeganie reżimu technologicznego na etapie wytwarzania rolek nośnych eliminuje najczęstsze przyczyny przedwczesnego zużycia sprzętu. Prawidłowy proces produkcji skutecznie zabezpiecza układ przed nadmiernymi wibracjami oraz zatarciem łożysk.
Wpływ materiałów na odporność eksploatacyjną
Korpus krążnika najczęściej wykonuje się ze stali konstrukcyjnej E235 lub bezszwowych rur walcowanych o średnicach od 51 do 159 mm. Wybór tego konkretnego gatunku metalu zapewnia odpowiednią sztywność konstrukcji nośnej. Pozwala to przenieść ogromne siły wynikające z transportu materiałów o gęstości nasypowej dochodzącej do 2,2 t/m³, takich jak rudy żelaza czy węgiel. Odpowiednia grubość ścianki płaszcza chroni stal przed przetarciami w kontakcie z ostrymi krawędziami surowca. Piasty łożyskowe tłoczy się z grubej blachy lub odlewa z żeliwa, a następnie spawa z płaszczem przy zachowaniu rygorystycznej współosiowości. Warianty wtłaczane sprawdzają się optymalnie w aplikacjach o mniejszym obciążeniu dynamicznym.
Łożyska kulkowe jednorzędowe, zazwyczaj modele typu 6204 lub 6305, osadza się w gniazdach o bardzo ciasnych tolerancjach. Taki sposób montażu mechanicznego minimalizuje ryzyko powstawania szkodliwych drgań podczas pracy przy dużych prędkościach liniowych. Odporność na trudne warunki atmosferyczne wymusza zastosowanie skutecznych powłok antykorozyjnych. Użycie stali nierdzewnej lub nałożenie warstwy ocynku zwiększa żywotność elementu w wilgotnym otoczeniu. Specjaliści dobierają również smar o optymalnej lepkości i szerokim zakresie temperatur roboczych. Środek smarny zamknięty w szczelnej obudowie utrzymuje niski opór toczenia zarówno w mroźne dni, jak i podczas upałów na otwartych taśmociągach.
Etapy produkcji i precyzja montażu
Proces wytwarzania rozpoczyna się od precyzyjnego cięcia rur na wyznaczony wymiar oraz dokładnej obróbki mechanicznej końcówek osi. Kolejnym krokiem jest osadzenie piast w płaszczu z wykorzystaniem zrobotyzowanych stanowisk spawalniczych lub nowoczesnych pras hydraulicznych. Montaż łożysk na osi poprzedza ostateczne zamknięcie i uszczelnienie całego układu. Skrupulatność tych operacji bezpośrednio kształtuje parametry kinematyczne sprzętu. Prawidłowe wyważenie podzespołów pozwala osiągnąć opór toczenia na poziomie poniżej 2 N. Wytyczne normy PN-M-46606:2010 dopuszczają dla określonych zakresów średnic wartości sięgające nawet 4,5 N. Utrzymanie tak wyśrubowanego wyniku znacząco ogranicza tarcie i wydłuża okres eksploatacji samej taśmy.
Wymagające środowisko pracy kopalni czy żwirowni narzuca konieczność wdrożenia zaawansowanych barier ochronnych. W przypadku dużego zapylenia i wysokiej wilgotności powietrza wykorzystuje się wielostopniowe uszczelnienia labiryntowe klasy L3 lub L4. Konstruktorzy często uzupełniają ten układ pierścieniem odrzutowym, który siłą odśrodkową usuwa wodę ze strefy łożyskowej. Dodatkowa warga elastomerowa fizycznie blokuje dostęp drobnych cząstek piasku do komory smarnej. Wyspecjalizowany producent krążników do przenośników taśmowych dopasowuje tego typu rozwiązania konstrukcyjne bezpośrednio do specyfiki transportowanego urobku.
Każda partia wyrobów przechodzi serię szczegółowych badań jakościowych przed wysyłką. Pomiary mikrometryczne oraz specjalistyczne testy stanowiskowe pozwalają zidentyfikować usterki niewidoczne z zewnątrz. Analiza bicia promieniowego i wyważenie dynamiczne bezbłędnie weryfikują proste ułożenie osi względem płaszcza. Drobna niewspółosiowość gniazd zostaje błyskawicznie wychwycona przez urządzenia pomiarowe, co zapobiega kosztownym przestojom na docelowej linii transportowej.
Właściwe parametry pracy przenośnika stanowią sumę dziesiątek małych decyzji technologicznych podjętych na hali produkcyjnej. Dobór odpornego gatunku stali, precyzyjne łączenie piasty z korpusem oraz hermetyczne zamknięcie łożysk kształtują ostateczną wytrzymałość podzespołu. Skutecznie zaprojektowany układ uszczelnień labiryntowych izoluje wrażliwe części mechaniczne przed niszczącym wpływem pyłu i wody. Precyzyjne testy końcowe potwierdzają, że do zakładu przemysłowego trafia element spełniający założone w projekcie normy oporu i bicia. Zastosowanie tak starannie wykonanych detali stabilizuje ruch taśmy i obniża ryzyko nagłych awarii w wieloletniej perspektywie utrzymania ruchu.
Kategorie artykułów
Polecane artykuły

Usuwanie kamienia nazębnego – dlaczego warto robić to w renomowanym gabinecie stomatologicznym?
Gięcie blach jako etap, który decyduje o przejściu z prototypu do serii średniej
Co naprawdę zmienia geometria wkładki w wierceniu nierdzewki i jakości otworu