Artykuł sponsorowany
Powtarzalność krawędzi po gratowaniu w produkcji części dla motoryzacji i lotnictwa
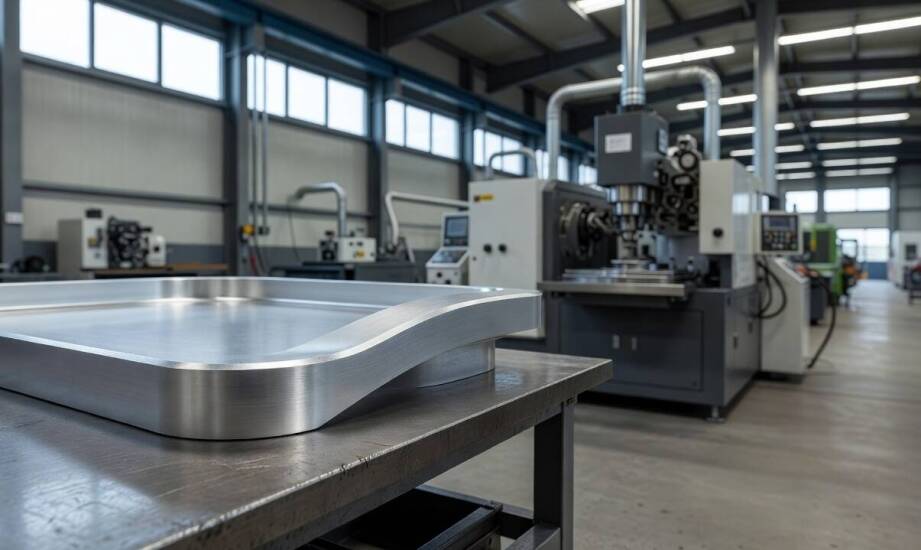
W produkcji części dla motoryzacji i lotnictwa gratowanie krawędzi blach decyduje o możliwości dalszej obróbki, precyzji montażu oraz spełnieniu rygorystycznych norm jakościowych. Wycinanie elementów za pomocą lasera, plazmy czy strumienia wody zawsze pozostawia na krawędziach ślady w postaci mikrozadziorów, ostrych kantów lub twardej zgorzeliny. Ostre pozostałości materiału mogą uniemożliwić prawidłowe spasowanie komponentów na linii montażowej albo doprowadzić do uszkodzenia sąsiadujących podzespołów w trakcie eksploatacji. Proces obróbki wykańczającej nie służy zatem wyłącznie poprawie estetyki detalu. To kluczowy etap technologiczny, który gwarantuje powtarzalność kształtu i zapewnia pełną przewidywalność zachowania materiału w ekstremalnych warunkach pracy.
Krytyczne cechy krawędzi po gratowaniu
Promień zaokrąglenia krawędzi stanowi jeden z najważniejszych parametrów decydujących o jakości wykończenia. W wielu projektach inżynieryjnych wymaga się promienia wynoszącego co najmniej 2 mm, co pozwala na nałożenie równomiernej powłoki antykorozyjnej i chroni przed zjawiskiem jej ścieńczenia na ostrych załamaniach. Odpowiednie zaokrąglenie wpisuje się w wytyczne norm takich jak ISO 12944-3 oraz EN 1090. Standardy te kładą silny nacisk na właściwe przygotowanie powierzchni przed malowaniem, nawet jeśli nie definiują sztywno samej wartości dla każdej aplikacji z osobna. Całkowity brak zadziorów eliminuje punkty koncentracji naprężeń. W elementach obciążonych dynamicznie, z jakimi konstruktorzy mają do czynienia w zawieszeniach samochodowych czy poszyciach skrzydeł, mikropęknięcia łatwo inicjują rozległe zmęczenie materiału. Mechaniczne ujednolicenie powierzchni zapobiega również nierównomiernemu rozkładowi sił podczas późniejszego łączenia elementów. Dokładna kontrola krawędzi ułatwia utrzymanie wyśrubowanych tolerancji wymiarowych, przygotowując poprawnie element do spawania zrobotyzowanego lub skomplikowanego klejenia strukturalnego.
Wymagania dotyczące gładkości różnią się w zależności od docelowego przeznaczenia wyrobu. Poziom wykończenia wystarczający dla prostych detali konstrukcyjnych, pracujących głównie na ściskanie lub rozciąganie statyczne, bywa nieakceptowalny przy obciążeniach zmiennych. Pozostawione na krawędziach niedoskonałości drastycznie obniżają wytrzymałość zmęczeniową wierconych otworów w zaawansowanych stopach aluminium i tytanu, powszechnie stosowanych w przemyśle lotniczym. W przypadku połączeń klejonych ostre fragmenty utrudniają właściwe rozprowadzenie spoiwa, przecinają warstwy izolacyjne i ostatecznie osłabiają parametry całego złącza. W branży motoryzacyjnej podobne rozbieżności występują pomiędzy standardowymi elementami karoserii a krytycznymi komponentami układu kierowniczego. Każda z tych części narzuca rygorystyczne wymagania względem gładkości, wymuszając wdrożenie ścisłego reżimu technologicznego w zakładzie.
Dobór układu roboczego pod geometrię, materiał i zmienność serii
Geometria wytwarzanego detalu, specyfika materiału oraz wielkość partii produkcyjnej warunkują konfigurację całego urządzenia obróbczego. Elementy tłoczone z miękkiego aluminium zachowują się podczas szlifowania zupełnie inaczej niż twarde stale narzędziowe czy stopy żaroodporne. Zróżnicowana charakterystyka powstających zadziorów wymusza zastosowanie odmiennego nacisku rolek oraz odpowiednio dobranych materiałów ściernych. Złożone kształty przestrzenne, głębokie przetłoczenia i niewielkie otwory wewnętrzne utrudniają równomierne dojście dysków szczotkujących, co zwiększa ryzyko niedokładnego stępienia ostrych fragmentów. Przy długich seriach produkcyjnych głównym celem staje się utrzymanie stabilnych warunków pracy w długim czasie. Nawet drobne, niezauważone zużycie materiału ściernego błyskawicznie powoduje odrzuty jakościowe na specjalistycznych stanowiskach kontrolnych.
Obróbka partii mieszanych, w których regularnie przeplatają się detale o odmiennej grubości i wielkości, wymaga od przedsiębiorstw ogromnej elastyczności. Standardowa, pojedyncza konfiguracja ustawień maszyny rzadko przynosi zadowalające rezultaty bez przeprowadzania uciążliwego przezbrajania. Znacznie lepiej funkcjonują zaawansowane linie wyposażone w wielosegmentowe stoły robocze, wysoce wydajne systemy odciągu pyłu oraz zautomatyzowane centralne smarowanie, które skutecznie podtrzymuje ciągłość pracy podzespołów mechanicznych. Odpowiednie dopasowanie sprzętu znacząco ułatwia proces produkcji. Firma Madora, wytwarzająca swoje urządzenia w wielkopolskim Kotlinie, dostarcza rynkowi maszyny do gratowania blach, w tym modele z serii GP oraz GL. Pozwalają one na pełną, indywidualną konfigurację wyposażenia pod specyfikę operacji w danym zakładzie. Powszechną praktyką w zaawansowanych technologicznie urządzeniach jest także implementacja wymiennych głowic roboczych i zintegrowanych systemów wspomagających pracę operatora, co stanowi odpowiedź branży maszynowej na wyzwania związane ze zmiennym asortymentem detali.
W nowoczesnych systemach produkcyjnych jakość procesów wykończeniowych mierzy się przede wszystkim przewidywalnością ostatecznego efektu, a nie samą zdolnością do ścierania zbędnego naddatku materiału. Powtarzalne i starannie wykończone krawędzie blach minimalizują ryzyko niespodziewanych usterek, ułatwiają operacje montażowe i bezpośrednio wpływają na żywotność kluczowych układów w docelowych maszynach. Inwestycja w nowoczesne zaplecze techniczne pozwala na utrzymanie wysokiego poziomu bezpieczeństwa gotowych wyrobów. Dogłębne zrozumienie mechanizmów powstawania zadziorów oraz umiejętne kontrolowanie ich struktury determinuje pozycję rynkową dostawców części lotniczych i motoryzacyjnych.
Kategorie artykułów
Polecane artykuły

Usuwanie kamienia nazębnego – dlaczego warto robić to w renomowanym gabinecie stomatologicznym?
Gięcie blach jako etap, który decyduje o przejściu z prototypu do serii średniej
Co naprawdę zmienia geometria wkładki w wierceniu nierdzewki i jakości otworu